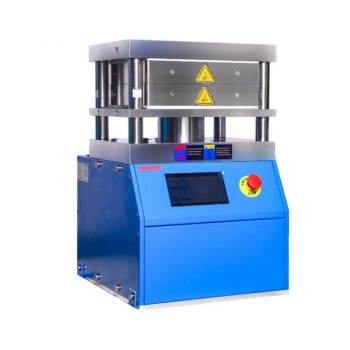
Ti–15Mo–5Inのグリーン体を成形するには高圧油圧プレスが不可欠です。なぜなら、粒子の抵抗を克服し、塑性変形を誘発するのに必要な軸力を提供するからです。 最大700MPaの圧力を加えることで、プレスは金属粉末粒子を扁平化して噛み合わせさせ、緩い混合物を凝集力のある固体に効果的に変換します。この高密度圧縮は、焼結プロセス中に99.5%という理論密度に近い最終密度を達成するための前提条件となります。
高性能なTi–15Mo–5In合金を実現するには、製造の最も初期の段階で内部ボイドを最小限に抑える必要があります。高圧圧縮は粒子の接触面積を最大化し、これが効率的な固相拡散と構造的完全性の主要な駆動力となります。
粉末圧縮のメカニズム
塑性変形の誘発
チタン基合金は、室温で著しい固有の強度と変形抵抗を持ちます。金属粉末粒子の降伏点に達するには高圧プレスが必要であり、単に再配置されるのではなく、形状を変化させることを強制します。この変形は、緩い粉末分布に見られる大きな空隙を排除するために重要です。
機械的噛み合わせと冷間接合
700~800MPaに達する圧力下では、金属粒子の表面が非常に強く押し付けられるため、機械的噛み合わせが生じます。場合によっては、圧力が表面酸化膜を破壊するのに十分であり、新しい金属表面間の冷間接合を促進します。これにより、破損することなく取り扱いや移動が可能な十分な構造強度を持つ「グリーン体」が作成されます。
配位数の増加
高い軸方向の圧力は、各粒子が隣接粒子と持つ接触点の平均数である配位数を増加させます。配位数が高くなると、後続の処理における応力と熱の分布がより均一になります。これにより、最終部品が局所的な弱点や密度勾配に悩まされるのを防ぎます。
焼結と最終特性への影響
固相拡散の最大化
焼結中のTi–15Mo–5Inの高密度化は、原子が粒子境界を越えて移動する固相拡散に依存しています。高圧を使用して初期の接触面積を最大化することにより、油圧プレスはこれらの拡散速度論を大幅に向上させます。この高圧段階がなければ、粒子間の隙間が広すぎて拡散が効果的に架橋できず、高気孔率につながります。
内部気孔率の低減
700MPaのプレスを使用する主な目的は、合金が炉に到達する前に内部ボイドの体積を減らすことです。グリーン体の初期気孔率が低いことは、完成したインゴットの相対密度が高いことと直接相関しています。これが、メーカーが高応力用途に必要な厳格な99.5%高密度化を達成する方法です。
溶解と熱分布の促進
真空アーク溶解を含むプロセスの場合、高密度のグリーン体は安定した電極として機能します。高密度は、電流伝導の連続性と熱の集中した分布を保証します。緩い、または低密度のペレットは、電気的挙動の不安定さと不均一な溶解を引き起こし、合金の化学的均質性を損なう可能性があります。
トレードオフの理解
内部摩擦の克服
高圧は必要ですが、粉末粒子間の内部摩擦と、粉末と金型壁間の摩擦も克服する必要があります。圧力が均一に加えられない場合、またはプレスに精度が欠けている場合、生成されるグリーン体に「軟弱な部分」や内部ラミネーション(層状剥離)が生じる可能性があります。
弾性回復とスプリングバック
すべての金属粉末は、ある程度の弾性抵抗を経験します。油圧が解放されると、グリーン体がわずかに膨張する現象が発生し、これは「スプリングバック」として知られています。圧縮圧力が永久的な塑性変形を引き起こすのに不十分であった場合、このスプリングバックはマイクロクラックやペレットの構造的破壊につながる可能性があります。
設備と金型の摩耗
700~800MPaのような圧力で運転すると、金型や工具に極度の応力がかかります。これには、金型コンポーネントに高強度の焼入れ鋼または超硬合金を使用する必要があります。メーカーは、高密度の必要性と、圧縮ハードウェアのメンテナンスおよび交換コストの増加を天秤にかける必要があります。
プロジェクトへの適用方法
目標に合わせた正しい選択
- 主な焦点が最大の最終密度達成である場合: 焼結前に粒子間の隙間を最小限に抑えるために、少なくとも700~800MPaに達できるプレスを使用してください。
- 主な焦点がグリーン体の割れ防止である場合: 弾性スプリングバックの影響を緩和するために、プレスが制御された圧力解放を可能にすることを確認してください。
- 主な焦点が溶解用の一貫した電気伝導性である場合: 元素粉末間の接触面積と配位数を最大化するために、高い軸方向圧力を優先してください。
高圧油圧プレスは、完全な高密度化に必要な原子レベルの接触を促進することにより、緩いTi–15Mo–5In粉末を実用的なエンジニアリング材料に変換する基礎となるツールです。
要約表:
| 主要な特徴 | 要件/指標 | Ti–15Mo–5In合金への影響 |
|---|---|---|
| 圧縮圧力 | 700 – 800 MPa | 塑性変形と機械的噛み合わせを誘発する |
| 粒子配位数 | 高い接触面積 | 焼結中の固相拡散を加速する |
| 最終密度 | 99.5% 相対密度 | 高応力用途のために内部ボイドを排除する |
| 構造的目標 | グリーン体の完全性 | 割れを防止し、安定した電極伝導を保証する |
KINTEKの精密エンジニアリングで、あなたの材料科学研究をレベルアップさせましょう。Ti–15Mo–5In合金に必要な厳格な99.5%高密度化を達成するには、高性能な設備が不可欠です。KINTEKは、優れたグリーン体形成に必要な極限の圧力に到達可能な、包括的な油圧プレス(ペレット、ホット、および静水圧)を専門としています。
焼結用の先進的な高温真空および雰囲気炉から、粉末調製用の粉砕およびミリングシステムに至るまで、ラボに必要なエンドツーエンドのソリューションを提供します。当社の高圧反応装置、セラミック消耗品、および特殊なラボツールが生産効率と材料の完全性をどのように向上させるかを知るために、お問い合わせください。
参考文献
- Liliana Romero-Resendiz, V. Amigó. Development and characterization of a new predominantly β Ti–15Mo–5In alloy for biomedical applications. DOI: 10.1007/s10853-023-09017-x
この記事は、以下の技術情報にも基づいています Kintek Solution ナレッジベース .
関連製品
- ラボ用加熱プレート付きマニュアル高温加熱油圧プレス機
- ラボ用加熱プレート付き自動高温加熱油圧プレス機
- 加熱プレート付き自動加熱油圧プレス機(ラボ用ホットプレス用)
- 24T 30T 60T 加熱プレート付き加熱式油圧プレス機 ラボ用ホットプレス
- 真空ボックスラボ用加熱プレート付き加熱油圧プレス機